服务热线
18601660163
 |
 |
关于 LJA41-2408GH-G 的资料如下:先给规格参数,再说明安装接线,最后补充维护与替换注意事项。
克特接近开关是工业自动化中应用最广的开关量传感器之一。感应线圈产生交变磁场,金属目标形成涡流使振荡衰减,电路据此翻转输出。M8、M12、M18、M30等螺纹外壳规格齐全。配合PLC可直接到位检测。
NPN NO | ||||||||
NPN NC | ||||||||
PNP NO | ||||||||
PNP NC | ||||||||
型号 | LJA41-2408GH-G | |||||||
检测距离① | 2mm | 3mm | 4mm | 6mm | 4mm | 6mm | 8mm | 10mm |
设定距离 | 0~1.6mm | 0~2.4mm | 0~3.2mm | 0~4.8mm | 0~3.2mm | 0~4.8mm | 0~6.4mm | 0~8.0mm |
标准检测物体 | 8×8×1mm铁 | 8×8×1mm铁 | 12×12×1mm铁 | 12×12×1mm铁 | ||||
响应频率② | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz |
相应时间 | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms |
回差 | 检测距离的10%以下 | |||||||
可检测物体 | 磁性金属(非磁性金属的检测距离较短) | |||||||
电源电压 | 12~24VDC纹波(p-p)10%以下(10~30VDC) | |||||||
消耗电流 | Max. 5mA @ NPN; Max. 7mA @ PNP | |||||||
开关容量 | Max. 100mA | |||||||
残留电压 | Max. 1.5V | |||||||
品牌 | 克特 | |||||||
泄漏电流 | <0.01mA | |||||||
动作指示 | 工作指示:红(NPN) /(PNP) | |||||||
动作模式 | NA型:NPN NO; NB型:NPN NC; PA型:PNP NO; PB型:PNP NC | |||||||
过流保护点 | 200mA Max.(30VDC Max.) | |||||||
保护回路 | 逆接保护,浪涌吸收 | |||||||
环境温度范围 | 工作、储存:-25~+60℃(无结冰、结露) | |||||||
环境湿度范围 | 工作、储存:35~95%(无结露) | |||||||
温度影响 | 环境温度+25℃时,检测距离的±10% | |||||||
绝缘电阻 | 50MΩ以上,(DC500V兆欧表)充电部整体与外壳间 | |||||||
耐电压 | AC1000V 50/60Hz 1min 充电部整体与外壳间 | |||||||
冲击/振动 | 500m/s²,X,Y,Z各方向10次 / 10~55Hz上下振幅1.5mm X,Y,Z各方向2H | |||||||
保护结构 | IEC标准50-67,按公司内部标准 | |||||||
连接方式 | 导线引出型(可接收客制导线长度) | |||||||
外壳材质 | 铜镍合金/塑料 | |||||||
感应面材质 | PBT材质 | |||||||
附件 | 标配螺母安装套件/安装支架选配购买 | |||||||
方形块状型克特接近开关用于铝制工件到位的选型与应用。
在铝制工件进入输送线工位时,传感器需要稳定判断到位状态。下面结合实际安装条件,分析方形块状型克特接近开关的使用要点,并给出现场检测建议。
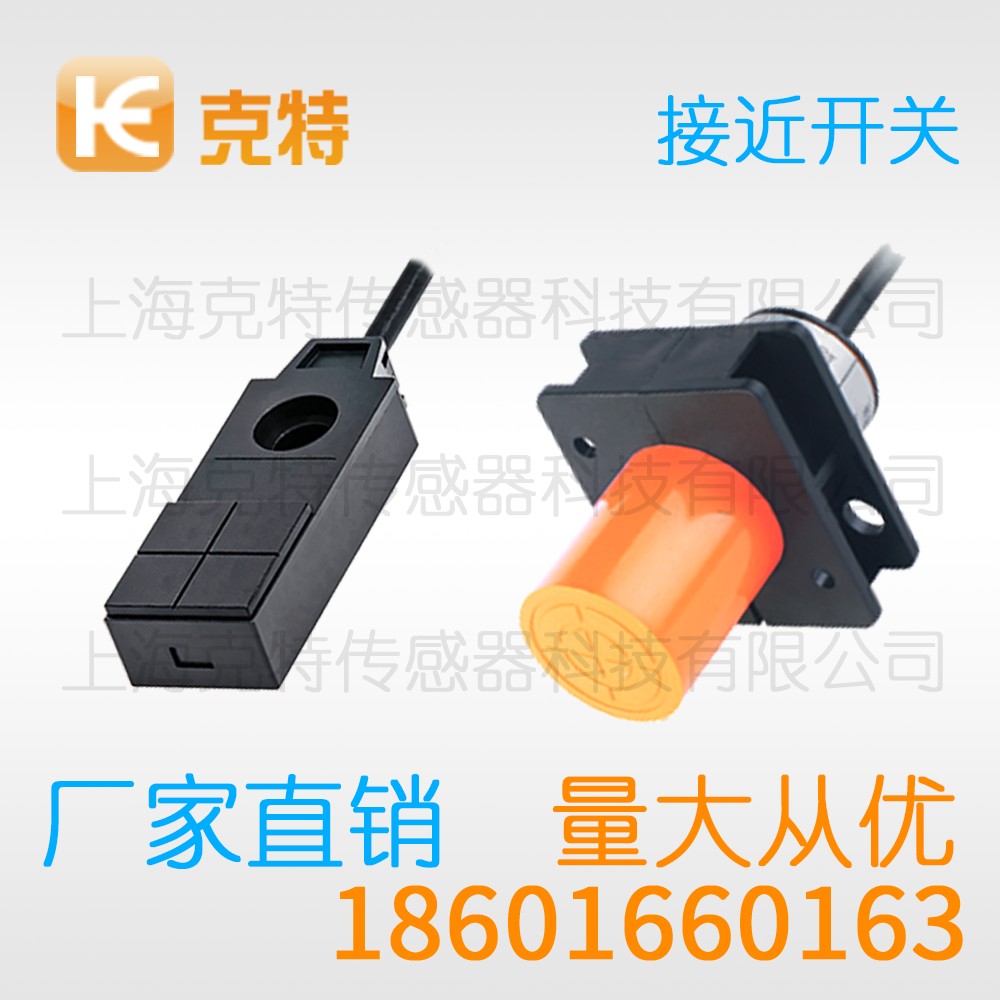
若铝制工件在输送线中存在位置波动,应围绕到位状态设置距离余量,结合方形块状型外形预留调节空间,并在连续运行后锁紧安装件。
对于齿轮、凸轮等周期目标,传感器把每次金属经过转换为脉冲。齿距、转速和目标外形决定脉冲间隔及宽度,若控制器存在输入延时,必须在真实速度下验证能否逐个识别。
圆柱螺纹型便于调整前后位置,方形产品适合固定方向,槽型产品适合检测片状金属通过。外观只是选型的一部分,真正决定能否稳定工作的还包括感应面位置、输出接口和防护等级。
连接器型产品要核对针脚排列、锁紧方向和密封状态。控制线应尽量远离电机、变频器和焊机动力线;干扰较强时,可采用屏蔽电缆、合理接地和独立供电。拖链设备还需检查电缆弯折寿命。
工件要是存在偏心或摆动,需补机械导向,不能单纯靠提高灵敏度弥补位置波动。
如果目标通过方向不是正对感应面,动作距离可能与目录值不同。设计时应明确进入角度和最大偏心量,给检测距离保留工程余量,避免设备热态或高速运行时漏检。
对于有无检测,传感器只负责输出目标存在或缺失状态,合格判定仍应由控制程序和机械定位共同完成。目标面积不足、位置偏移或表面镀层变化时,建议重新确认检测余量。
如果工位必须使用较大的金属支架,建议先确定支架与感应面的安全距离,再固定传感器。调试期间建议留存支架位置,后续维护或改造时才能快速判断是否引入了新的电磁干扰。
不可考虑用强磁铁、大功率焊机或其他强电磁源随意测试。检修人员需落实断电、挂牌和残余能量确认流程;不停机的产线最好准备一只经过验证的备用传感器。
在设备交付前,可考虑用铝制工件做多轮循环测试,确认方形块状型在目标靠近、离开和停机再启动时都能提供清晰的到位反馈。
现场验证不应只在手动慢速条件下完成,还要观察铝制工件在输送线全速运行时的脉冲宽度和方形块状型输出状态,确认满足到位要求。
为减少维护差异,应将输送线中的传感器安装方向、铝制工件动作距离及方形块状型输出逻辑写入设备资料,并标明到位检测的判定条件。
为减少维护差异,应将输送线中的传感器安装方向、铝制工件动作距离及方形块状型输出逻辑写入设备资料,并标明到位检测的判定条件。
对于铝制工件这种金属目标,方形块状型能够提供快速的非接触反馈,但周围金属、线缆干扰和输入滤波仍需逐项排查,确认到位信号完整后再复制。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn