服务热线
18601660163
 |
 |
本页整理的是 KJ18A-D8PHG 这款产品,除参数表外,另附安装间距、输出接口和干扰防护说明。
克特接近开关非标尺寸开发周期通常为三至五周,涵盖磁路仿真、线圈绕制及环氧树脂灌封固化等关键工序。
序号 | 特点描述 | ||
1 | 具有短路保护、反极性保护、过载保护功能(DC) | ||
2 | 长寿命及高可靠性 | ||
3 | 红色LED显示可以检查传感器的输出状态 | ||
4 | 经济实惠并且操作简单 | ||
5 | 运用广泛,可替换小型微动开关和限位开关 | ||
直流-3线/DC-3 wires NPN N.O | |||
直流-3线/DC-3 wires NPN N.C | |||
直流-3线/DC-3 wires PNP N.O. | |||
直流-3线/DC-3 wires PNP N.C. | |||
(直流2线 N.O.) | |||
(直流2线 N.C.) | |||
交流-2线/AC-2 wires N.O | |||
交流-2线/AC-2 wires N.C. | |||
检测距离 / Rated sensing distance | 按标准而定 | ||
安装方式 / Mounting | 埋入 / shield | 非埋入 / non-shield | |
工作电压 / Supply voltage | DC12~24V(10~30V DC)/90-250VAC,允许波动≤10% | ||
漏电流 / Leakage current | <0.8mA | ||
品牌 | 克特18601660163 | ||
型号 | KJ18A-D8PHG | ||
标准检出物体 / Sensing target | 以感应面而定 | ||
工作频率 / Frequency | 20-1000Hz | ||
消耗电流 / Consumption | ≤15mA | ||
负载电流 / Load current | 200mA | ||
电压降 / Voltage drop (Vp) | ≤5V | ||
滞后 / Hysteresis | 1~15% | ||
重复精度 / Repeatability | ≤5% | ||
LED显示 / Display | 红色 / Red LED | ||
保护电路 / Protection Circuit | 短路保护、反极性保护、过载保护 | ||
工作温度 / Operating temperature | -25~+65°C(未结露状态) | ||
抗冲击 / Anti-impact | 500m/s (50G),X、Y、Z方向各10次 | ||
抗震动 / Anti-vibration | 10~55Hz(振幅1.5mm),X、Y、Z方向各2小时 | ||
防护等级 / Protection | 50-67按标准而定 | ||
连接方式 / Connection | 电缆线/M12插头 | ||
检测面材料 / Sensing face | 塑料 | ||
铝制工件检测现场的方形块状型克特接近开关选型与应用。
本文围绕铝制工件的到位需求展开,结合输送线的安装空间、运行速度和维护条件,说明方形块状型克特接近开关的配置思路。
若铝制工件在输送线中存在位置波动,应围绕到位状态设置距离余量,结合方形块状型外形预留调节空间,并在连续运行后锁紧安装件。
从信号链看,感应线圈负责感知,振荡器负责激励,比较器负责判定,输出接口负责连接PLC或计数模块。只要目标材质、检测方向和阈值条件匹配,传感器就能在连续动作中提供稳定反馈。
检测小目标或非铁金属时,要先实际样件测距,再决定是否扩大靶面、更换型号或调整方向。支架和护板、靶块及工件材质发生变化后,都建议重新调试。
机床、冲压机和金属加工设备可用它检测滑台、刀库、齿轮、凸轮、夹具和钢板边缘。切削液、铁屑、振动及高温可能影响长期稳定性,应选择合适防护等级,并通过安装朝向或护罩减少积屑。
薄板、孔洞和小直径目标的有效金属面积不足,会使实际检测距离缩短。
对于有无检测,传感器只负责输出目标存在或缺失状态,合格判定仍应由控制程序和机械定位共同完成。目标面积不足、位置偏移或表面镀层变化时,需要重新确认检测余量。
如果安装空间狭窄,可比较短机身、侧出线和方形结构;外壳选择还要结合切削液、粉尘、冲洗水和机械碰撞等现场因素。
连接器型产品要核对针脚排列、锁紧方向和密封状态。控制线应尽量远离电机、变频器和焊机动力线;干扰较强时,可采用屏蔽电缆、合理接地和独立供电。拖链设备还需检查电缆弯折寿命。
传感器长期运行后若动作点发生漂移,要一并检查机械支架、目标位置和周边金属,不能直接判定为电子部件损坏。记录历史动作距离有助于区分机械变化和电气故障。
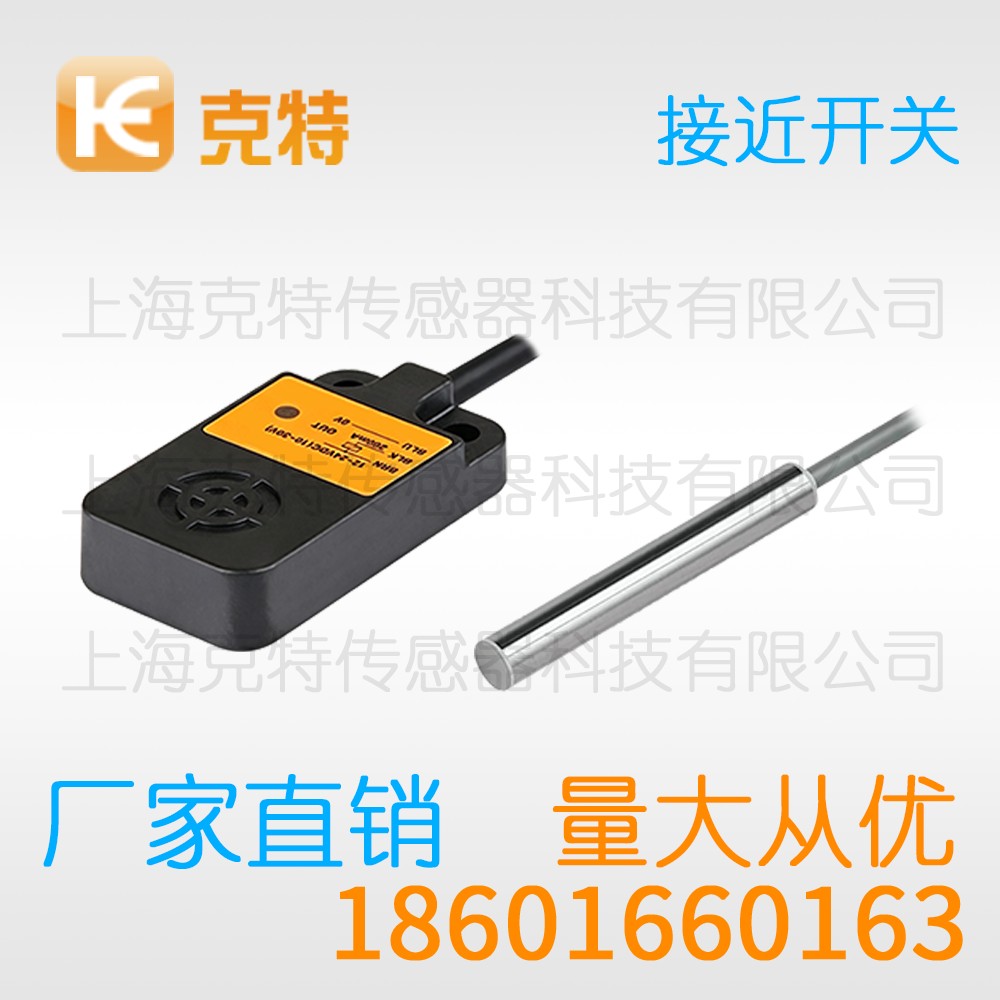
对于输送线工位,可统一记录铝制工件样件、方形块状型型号、接线方式和动作余量,使后续到位故障排查更有依据。
现场验证不应只在手动慢速条件下完成,还要观察铝制工件在输送线全速运行时的脉冲宽度和方形块状型输出状态,确认满足到位要求。
调试过程中,要让铝制工件依次经过感应区域的进入、离开、振动和连续运行状态,观察方形块状型输出是否与到位程序反馈同步。
对于铝制工件这种金属目标,方形块状型能够提供快速的非接触反馈,但周围金属、线缆干扰和输入滤波仍需逐项排查,确认到位信号完整后再复制。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn