服务热线
18601660163
 |
 |
关于 JG40L-Z20PK 的资料如下:先给规格参数,再说明安装接线,最后补充维护与替换注意事项。
克特接近开关在加工中心刀库检测刀套位置与机械手原点。换刀动作时序依赖到位信号,检测稳定保障随机换刀准确执行,避免撞刀事故,支撑高效自动化加工。高效自动化加工离不开精准可靠的位置反馈信号支撑,检测环节举足轻重。
型号 | JG40L-Z20PK | ||
安装方式 | 埋入式/非埋入 | ||
额定检测距离 | 按型号而定 | ||
可靠检测距离 | 距离的80% | ||
直流三线 | |||
NPN / 常开 | |||
NPN / 常闭 | |||
PNP / 常开 | |||
PNP / 常闭 | |||
直流二线 | |||
常开 | |||
常闭 | |||
交流二线 | |||
常开 | |||
常闭 | |||
参数 | 直流三线 | 直流二线 | 交流二线 |
供电电压 | DC10-30V | DC10-30V | AC10-30V |
电压降 | <1.5V | <6V | <6V |
负载电流 | <200mA | <200mA | <200mA |
消耗电流 | <10mA | <0.8mA | |
漏电流 | <0.01mA | <0.8mA | |
绝缘电压 | 1000VAC 60s | 1000VAC 60s | |
开关频率 | 500Hz | 300Hz | 25Hz |
短路保护/反接保护 | 有/有 | 有/有 | |
指示灯 | 红色LED | ||
工作温度 | -25℃~+70℃ | ||
防护等级 | 50-67 | ||
品牌 | 克特18601660163 | ||
外壳材质 | 铜镀镍/塑料 | ||
检测面材质 | PBT | ||
连接方式 | M12航插或 PVC线缆 | ||
金属工件到位指南:金属滚轮与短机身型克特接近开关选型与应用。
如果设备需要对金属滚轮进行到位检测,选型时要一并考虑材质、距离、周边金属和控制接口。以下内容以输送线为例说明短机身型产品的配置方法。
在输送线设备中使用短机身型检测金属滚轮时,应把到位动作点、安装间隙和接线数据一并写入点检表。
对于齿轮、凸轮等周期目标,传感器把每次金属经过转换为脉冲。齿距、转速和目标外形决定脉冲间隔及宽度,若控制器存在输入延时,必须在真实速度下验证能否逐个识别。
连接器型产品要核对针脚排列、锁紧方向和密封状态。控制线应尽量远离电机、变频器和焊机动力线;干扰较强时,可采用屏蔽电缆、合理接地和独立供电。拖链设备还需检查电缆弯折寿命。
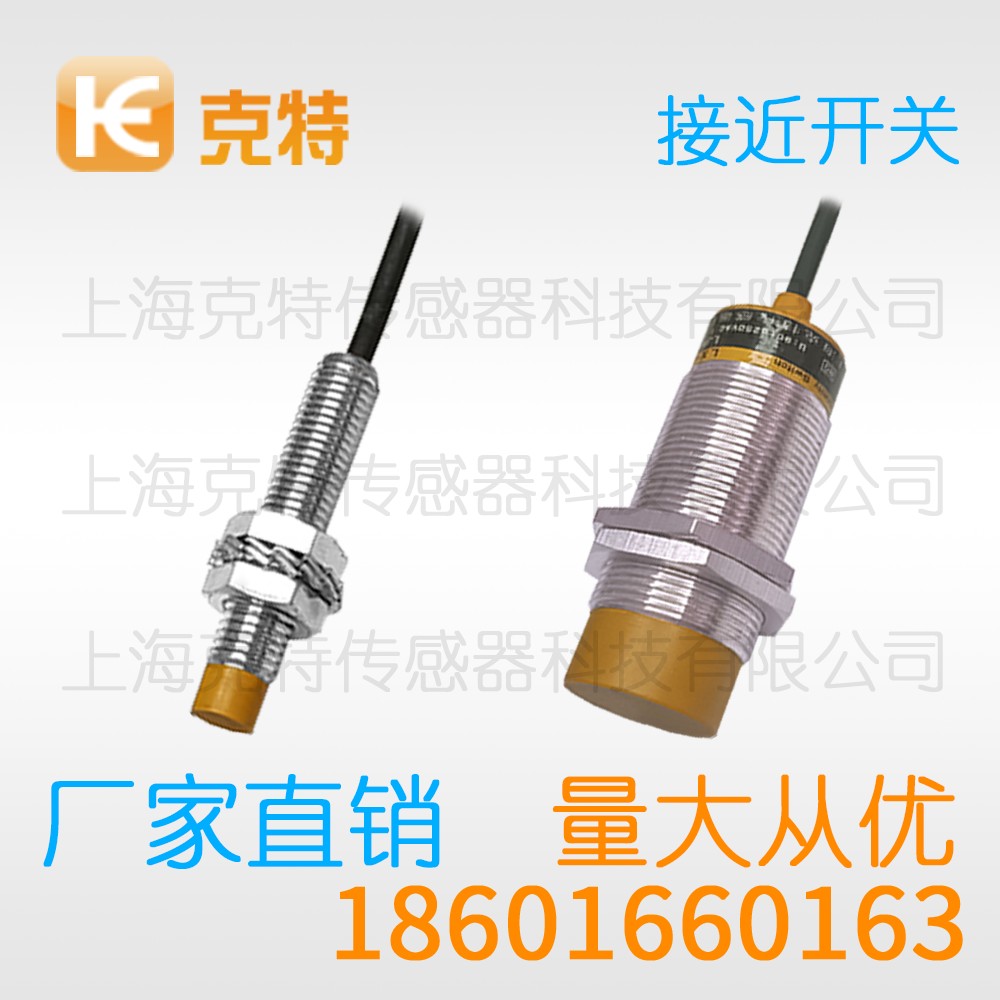
输出回差能够减少工件在临界点轻微振动造成的反复切换。对快速通过的检测场合,要核对响应频率、重复精度和最小脉冲宽度;若要做故障诊断,可考虑带诊断或通信功能的型号。
如果安装空间狭窄,可比较短机身、侧出线和方形结构;外壳选择还要结合切削液、粉尘、冲洗水和机械碰撞等现场因素。
一旦工件存在偏心或摆动,需补机械导向,不能单纯靠提高灵敏度弥补位置波动。
吸合点和释放点之间存在回差,往复机构的程序不能只引用一个临界位置。高速运行时,目标停留时间必须大于控制器的识别时间,确认距离后应锁紧螺母并循环测试。
感应面后方的金属加强筋、相邻螺钉和固定块也可能改变传感器响应。安装图中应明确禁布区域,不能只检查感应面正前方而忽略侧面和背面。
不可考虑用强磁铁、大功率焊机或其他强电磁源随意测试。维保人员需落实断电、挂牌和残余能量确认流程;流水线最好准备一只经过验证的备用传感器。
对于输送线工位,可统一记录金属滚轮样件、短机身型型号、接线方式和动作余量,使后续到位故障排查更有依据。
调试过程中,建议让金属滚轮依次经过感应区域的进入、离开、振动和连续运行状态,观察短机身型输出是否与到位程序反馈同步。
若金属滚轮附近存在导轨、螺母或护板等金属件,应在调整短机身型位置时同步检查周边间隙,并重新确认到位信号不会抖动。
为减少维护差异,应将输送线中的传感器安装方向、金属滚轮动作距离及短机身型输出逻辑写入设备资料,并标明到位检测的判定条件。
对于金属滚轮这种金属目标,短机身型能够提供快速的非接触反馈,但周围金属、线缆干扰和输入滤波仍需逐项排查,确认到位信号完整后再复制。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn