服务热线
18601660163
 |
 |
本页对应型号 HS-0801-SE1,下面按外形尺寸、接线定义和现场选型三个方面展开说明。
克特接近开关灵敏度受金属材质显著影响。不同金属因电导率与磁导率差异导致涡流损耗变化,使有效感应距离相应衰减。例如铝、铜的检测距离通常仅为标称值的30%至50%,选型时须按修正系数降额使用。
NPN NO | ||||||||
NPN NC | ||||||||
PNP NO | ||||||||
PNP NC | ||||||||
型号 | HS-0801-SE1 | |||||||
检测距离① | 2mm | 3mm | 4mm | 6mm | 4mm | 6mm | 8mm | 10mm |
设定距离 | 0~1.6mm | 0~2.4mm | 0~3.2mm | 0~4.8mm | 0~3.2mm | 0~4.8mm | 0~6.4mm | 0~8.0mm |
标准检测物体 | 8×8×1mm铁 | 8×8×1mm铁 | 12×12×1mm铁 | 12×12×1mm铁 | ||||
响应频率② | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz |
相应时间 | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms |
回差 | 检测距离的10%以下 | |||||||
可检测物体 | 磁性金属(非磁性金属的检测距离较短) | |||||||
电源电压 | 12~24VDC纹波(p-p)10%以下(10~30VDC) | |||||||
消耗电流 | Max. 5mA @ NPN; Max. 7mA @ PNP | |||||||
开关容量 | Max. 100mA | |||||||
残留电压 | Max. 1.5V | |||||||
品牌 | 克特 | |||||||
泄漏电流 | <0.01mA | |||||||
动作指示 | 工作指示:红(NPN) /(PNP) | |||||||
动作模式 | NA型:NPN NO; NB型:NPN NC; PA型:PNP NO; PB型:PNP NC | |||||||
过流保护点 | 200mA Max.(30VDC Max.) | |||||||
保护回路 | 逆接保护,浪涌吸收 | |||||||
环境温度范围 | 工作、储存:-25~+60℃(无结冰、结露) | |||||||
环境湿度范围 | 工作、储存:35~95%(无结露) | |||||||
温度影响 | 环境温度+25℃时,检测距离的±10% | |||||||
绝缘电阻 | 50MΩ以上,(DC500V兆欧表)充电部整体与外壳间 | |||||||
耐电压 | AC1000V 50/60Hz 1min 充电部整体与外壳间 | |||||||
冲击/振动 | 500m/s²,X,Y,Z各方向10次 / 10~55Hz上下振幅1.5mm X,Y,Z各方向2H | |||||||
保护结构 | IEC标准50-67,按公司内部标准 | |||||||
连接方式 | 导线引出型(可接收客制导线长度) | |||||||
外壳材质 | 铜镍合金/塑料 | |||||||
感应面材质 | PBT材质 | |||||||
附件 | 标配螺母安装套件/安装支架选配购买 | |||||||
冲压钢片检测工艺中的圆柱螺纹型克特接近开关选型与应用。
冲压钢片属于常见金属检测对象,输送线又对响应速度和安装空间有要求。本文以到位为重点,整理圆柱螺纹型克特接近开关的应用注意事项。
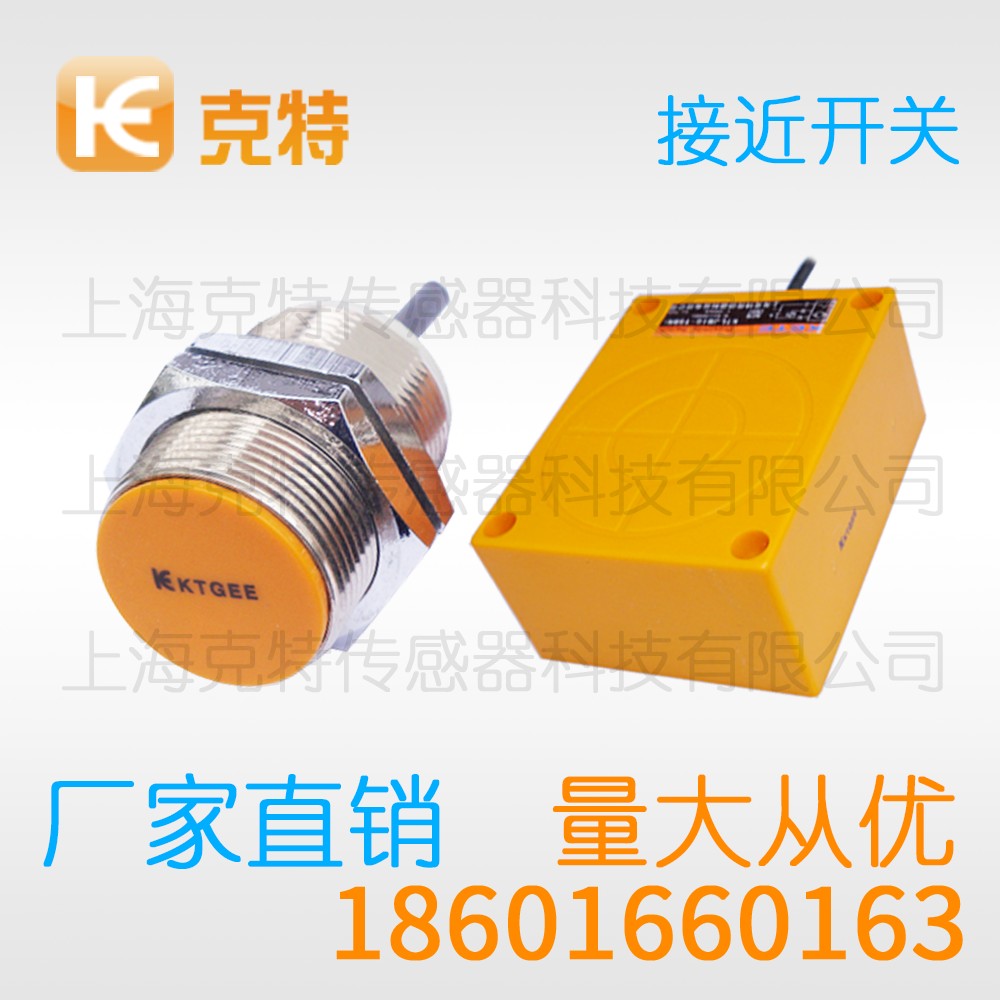
对于输送线里的冲压钢片工位,可先确认到位方向和工件偏心,再按圆柱螺纹型的安装要求复核周边间隙,最后完成现场检测验证。
对于齿轮、凸轮等周期目标,传感器把每次金属经过转换为脉冲。齿距、转速和目标外形决定脉冲间隔及宽度,若控制器存在输入延时,必须在真实速度下验证能否逐个识别。
距离设定完成后,不能只在手动慢速状态下确认。要让设备按正常节拍连续运行,并观察目标靠近、离开、振动和停止后再启动等状态下的输出是否一致。
一旦工件存在偏心或摆动,要加机械导向,不能单纯靠提高灵敏度弥补位置波动。
薄板、孔洞和小直径目标的有效金属面积不足,会使实际检测距离缩短。
常见功能包括金属接近、到位确认、限位保护、计数触发、转速脉冲、缺件判断和工位顺序识别。输出可能是常开、常闭、PNP、NPN、两线制或交流型,必须与控制器输入公共端和负载能力相匹配。
如果安装空间狭窄,可比较短机身、侧出线和方形结构;外壳选择还要结合切削液、粉尘、冲洗水和机械碰撞等现场因素。
两线制产品接线数量较少,但要注意漏电流、残压和最小负载。断开状态下的微小电流可能使部分PLC输入微亮或继电器保持,因此接入模块前需核实兼容性。通电前要完成极性、绝缘和短路检查。
出现误动作时,可按供电、接线、周围金属、传感器间距、目标大小、线缆干扰、接地和机械振动的顺序排查。更换同规格产品后,也要重新确认距离和输出状态。
如果冲压钢片的安装结构、表面状态或运行速度发生变化,需要重新核对圆柱螺纹型的检测距离,避免旧的到位参数直接沿用。
调试过程中,要让冲压钢片依次经过感应区域的进入、离开、振动和连续运行状态,观察圆柱螺纹型输出是否与到位程序反馈同步。
针对冲压钢片的小试制工位,可先调整圆柱螺纹型的支架位置,再用多种工件姿态验证到位检测,最后固定安装件并保存实测数据。
若冲压钢片附近存在导轨、螺母或护板等金属件,应在调整圆柱螺纹型位置时同步检查周边间隙,并重新确认到位信号不会抖动。
从工程实施角度看,冲压钢片的到位稳定性取决于目标特性、传感器间隙和控制器输入条件。宜保存吸合点、释放点和故障排查记录。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn