服务热线
18601660163

 |
 |
本页对应型号 IMN353035P,下面按外形尺寸、接线定义和现场选型三个方面展开说明。
克特接近开关自诊断功能通过内置监控电路实时检测振荡器状态与输出级负载。当发生线圈断路、短路或过载时,专用诊断引脚输出异常电平信号,响应时间小于1ms,便于plc即时识别传感器故障,确保工业控制系统安全冗余。
NPN NO | ||||||||
NPN NC | ||||||||
PNP NO | ||||||||
PNP NC | ||||||||
型号 | IMN353035P | |||||||
检测距离① | 2mm | 3mm | 4mm | 6mm | 4mm | 6mm | 8mm | 10mm |
设定距离 | 0~1.6mm | 0~2.4mm | 0~3.2mm | 0~4.8mm | 0~3.2mm | 0~4.8mm | 0~6.4mm | 0~8.0mm |
标准检测物体 | 8×8×1mm铁 | 8×8×1mm铁 | 12×12×1mm铁 | 12×12×1mm铁 | ||||
响应频率② | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz |
相应时间 | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms |
回差 | 检测距离的10%以下 | |||||||
可检测物体 | 磁性金属(非磁性金属的检测距离较短) | |||||||
电源电压 | 12~24VDC纹波(p-p)10%以下(10~30VDC) | |||||||
消耗电流 | Max. 5mA @ NPN; Max. 7mA @ PNP | |||||||
开关容量 | Max. 100mA | |||||||
残留电压 | Max. 1.5V | |||||||
品牌 | 克特 | |||||||
泄漏电流 | <0.01mA | |||||||
动作指示 | 工作指示:红(NPN) /(PNP) | |||||||
动作模式 | NA型:NPN NO; NB型:NPN NC; PA型:PNP NO; PB型:PNP NC | |||||||
过流保护点 | 200mA Max.(30VDC Max.) | |||||||
保护回路 | 逆接保护,浪涌吸收 | |||||||
环境温度范围 | 工作、储存:-25~+60℃(无结冰、结露) | |||||||
环境湿度范围 | 工作、储存:35~95%(无结露) | |||||||
温度影响 | 环境温度+25℃时,检测距离的±10% | |||||||
绝缘电阻 | 50MΩ以上,(DC500V兆欧表)充电部整体与外壳间 | |||||||
耐电压 | AC1000V 50/60Hz 1min 充电部整体与外壳间 | |||||||
冲击/振动 | 500m/s²,X,Y,Z各方向10次 / 10~55Hz上下振幅1.5mm X,Y,Z各方向2H | |||||||
保护结构 | IEC标准50-67,按公司内部标准 | |||||||
连接方式 | 导线引出型(可接收客制导线长度) | |||||||
外壳材质 | 铜镍合金/塑料 | |||||||
感应面材质 | PBT材质 | |||||||
附件 | 标配螺母安装套件/安装支架选配购买 | |||||||
钢制滑台自动化检测选型:圆柱螺纹型克特接近开关选型与应用。
钢制滑台属于常见金属检测对象,输送线又对响应速度和安装空间有要求。本文以到位为重点,整理圆柱螺纹型克特接近开关的应用注意事项。
为提高钢制滑台在输送线中的到位稳定性,可先按圆柱螺纹型的结构完成试装,再结合真实节拍复核输出和周边间隙。
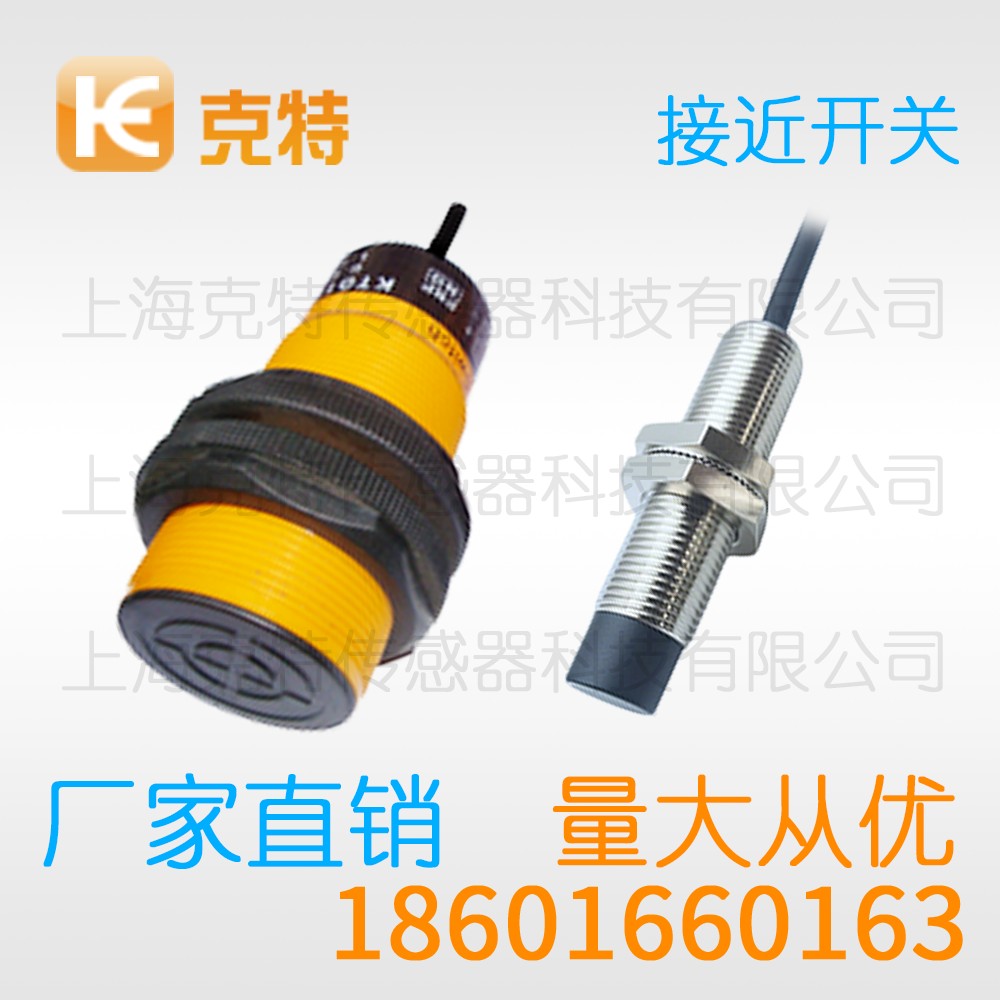
对于齿轮、凸轮等周期目标,传感器把每次金属经过转换为脉冲。齿距、转速和目标外形决定脉冲间隔及宽度,若控制器存在输入延时,必须在真实速度下验证能否逐个识别。
连接方式包括预接线、直出线、侧出线、M8连接器和M12连接器。换得勤的工装可优先考虑连接器型,固定设备则可按布线距离选择预接线型。潮湿和油雾环境还要检查接头密封与电缆护套。
机床、冲压机和金属加工设备可用它检测滑台、刀库、齿轮、凸轮、夹具和钢板边缘。切削液、铁屑、振动及高温可能影响长期稳定性,应选择合适防护等级,并通过安装朝向或护罩减少积屑。
输出回差能够减少工件在临界点轻微振动造成的反复切换。检测节拍很快时,建议复查响应频率、重复精度和最小脉冲宽度;需要判别异常时,可考虑带诊断或通信功能的型号。
采用M8或M12连接器时,插头锁紧不能过松,也不能让电缆承受拉力。线缆转弯处应满足弯曲半径,控制线和动力线分开走线,有助于减少变频器及电机产生的干扰。
临时用扳手等金属工具靠近感应面得到的结果,不能代表最终安装状态。正式确认应在传感器、工件、支架、电缆和护罩全部就位后,分别检查无目标、靠近、远离及连续运行。
检测距离应按实际目标设定,不能直接照搬目录额定值。标准靶材、铁磁性材料、有色金属和镀层工件的响应不同,宜采用可调支架缓慢移动目标,分别记录吸合点和释放点。
不推荐用强磁铁、大功率焊机或其他强电磁源随意测试。检修人员要执行断电、挂牌和残余能量确认流程;不停机的产线最好准备一只经过验证的备用传感器。
当控制器对到位信号设置了输入滤波时,应结合钢制滑台的速度重新核对圆柱螺纹型输出脉冲,确保不会因滤波时间过长造成漏检。
对于输送线工位,可统一记录钢制滑台样件、圆柱螺纹型型号、接线方式和动作余量,使后续到位故障排查更有依据。
为减少维护差异,应将输送线中的传感器安装方向、钢制滑台动作距离及圆柱螺纹型输出逻辑写入设备资料,并标明到位检测的判定条件。
当钢制滑台尺寸较小或运动轨迹不稳定时,可通过增大靶面、调整方向或增加定位结构改善到位效果,但任何改动后都需要重新校验圆柱螺纹型距离。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn