服务热线
18601660163

 |
 |
IFRM04P1513/S35L 的资料覆盖型号含义、外形尺寸、电气参数和现场应用中的常见问题。
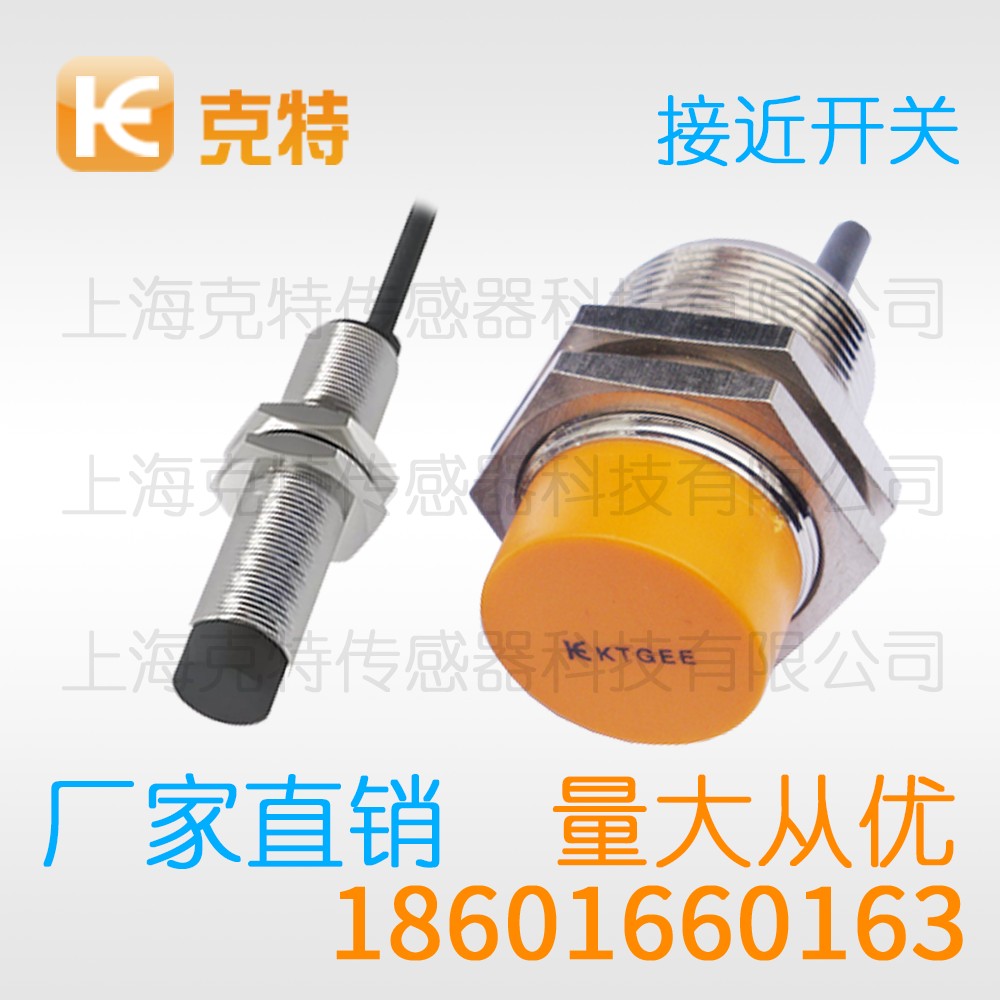
克特接近开关无需机械接触即可检测金属物体,是其核心优势。感应面高频磁场被金属吸收后振荡衰减,检波电路将其转换为电平输出。对铁磁金属检测最远,铜铝目标需按系数折算。汽车、冶金、包装行业应用广泛。密集安装建议错频选型。
NPN NO | ||||||||
NPN NC | ||||||||
PNP NO | ||||||||
PNP NC | ||||||||
型号 | IFRM04P1513/S35L | |||||||
检测距离① | 2mm | 3mm | 4mm | 6mm | 4mm | 6mm | 8mm | 10mm |
设定距离 | 0~1.6mm | 0~2.4mm | 0~3.2mm | 0~4.8mm | 0~3.2mm | 0~4.8mm | 0~6.4mm | 0~8.0mm |
标准检测物体 | 8×8×1mm铁 | 8×8×1mm铁 | 12×12×1mm铁 | 12×12×1mm铁 | ||||
响应频率② | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz | 800Hz |
相应时间 | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms | 1.25ms |
回差 | 检测距离的10%以下 | |||||||
可检测物体 | 磁性金属(非磁性金属的检测距离较短) | |||||||
电源电压 | 12~24VDC纹波(p-p)10%以下(10~30VDC) | |||||||
消耗电流 | Max. 5mA @ NPN; Max. 7mA @ PNP | |||||||
开关容量 | Max. 100mA | |||||||
残留电压 | Max. 1.5V | |||||||
品牌 | 克特 | |||||||
泄漏电流 | <0.01mA | |||||||
动作指示 | 工作指示:红(NPN) /(PNP) | |||||||
动作模式 | NA型:NPN NO; NB型:NPN NC; PA型:PNP NO; PB型:PNP NC | |||||||
过流保护点 | 200mA Max.(30VDC Max.) | |||||||
保护回路 | 逆接保护,浪涌吸收 | |||||||
环境温度范围 | 工作、储存:-25~+60℃(无结冰、结露) | |||||||
环境湿度范围 | 工作、储存:35~95%(无结露) | |||||||
温度影响 | 环境温度+25℃时,检测距离的±10% | |||||||
绝缘电阻 | 50MΩ以上,(DC500V兆欧表)充电部整体与外壳间 | |||||||
耐电压 | AC1000V 50/60Hz 1min 充电部整体与外壳间 | |||||||
冲击/振动 | 500m/s²,X,Y,Z各方向10次 / 10~55Hz上下振幅1.5mm X,Y,Z各方向2H | |||||||
保护结构 | IEC标准50-67,按公司内部标准 | |||||||
连接方式 | 导线引出型(可接收客制导线长度) | |||||||
外壳材质 | 铜镍合金/塑料 | |||||||
感应面材质 | PBT材质 | |||||||
附件 | 标配螺母安装套件/安装支架选配购买 | |||||||
不锈钢板件工件采用圆柱螺纹型克特接近开关的选型与应用。
输送线的工件节拍和机械结构会直接影响传感器动作点。本文以不锈钢板件的到位为切入点,介绍圆柱螺纹型克特接近开关在现场中的设计思路。
工程交付前,应以不锈钢板件为样件检查输送线的到位信号,确认圆柱螺纹型的输出与控制器匹配,并完成距离复核。
目标材质会影响电磁耦合强度。铁磁性工件往往更容易获得较长响应距离,铜铝等有色金属需要参考修正系数;目标表面积、厚度和表面镀层也会改变最终动作点。
如果安装空间狭窄,可比较短机身、侧出线和方形结构;外壳选择还要结合切削液、粉尘、冲洗水和机械碰撞等现场因素。
物流分拣和仓储机构常检测金属托盘、滚筒、挡停机构及输送载具。目标速度较高时,要确认响应频率和最小脉冲时间;位置偏差较大时,可增加定位结构、扩大靶面或改用更合适的检测距离。
对于有无检测,传感器只负责输出目标存在或缺失状态,合格判定仍应由控制程序和机械定位共同完成。目标面积不足、位置偏移或表面镀层变化时,需要重新确认检测余量。
传感器输出不能随意并接不匹配的继电器线圈、电磁阀或长电缆。若负载存在浪涌,应按产品要求配置保护。所有接线、改线和排故都应在设备停机、断电并确认危险能量释放后进行。
临时用扳手等金属工具靠近感应面得到的结果,不能代表最终安装状态。正式确认应在传感器、工件、支架、电缆和护罩全部就位后,分别检查无目标、靠近、远离及连续运行。
距离设定完成后,不能只在手动慢速状态下确认。建议让设备按正常节拍连续运行,并观察目标靠近、离开、振动和停止后再启动等状态下的输出是否一致。
不推荐用强磁铁、大功率焊机或其他强电磁源随意测试。保养人员要执行断电、挂牌和残余能量确认流程;不停机的产线最好准备一只经过验证的备用传感器。
现场验证不应只在手动慢速条件下完成,还要观察不锈钢板件在输送线全速运行时的脉冲宽度和圆柱螺纹型输出状态,确认满足到位要求。
在设备交付前,可考虑用不锈钢板件做多轮循环测试,确认圆柱螺纹型在目标靠近、离开和停机再启动时都能提供清晰的到位反馈。
在设备交付前,可考虑用不锈钢板件做多轮循环测试,确认圆柱螺纹型在目标靠近、离开和停机再启动时都能提供清晰的到位反馈。
调试过程中,要让不锈钢板件依次经过感应区域的进入、离开、振动和连续运行状态,观察圆柱螺纹型输出是否与到位程序反馈同步。
从工程实施角度看,不锈钢板件的到位稳定性取决于目标特性、传感器间隙和控制器输入条件。推荐留存吸合点、释放点和故障排查记录。
以上内容仅做参考,实际产品参数与本公司客服确认为准 生产厂家:上海克特传感器科技有限公司 销售电话:021-51860181 手机:18601660163 邮箱:kt@ktgee.net.cn